服务器塑胶模具有哪些?看完这篇不再被供应商绕晕
服务器塑胶模具并非单一产品,而是一整套围绕服务器机箱、散热、结构支撑的注塑模具组合,常见类型包括机箱外壳模具、导风罩模具、硬盘托架模具、面板模具以及卡扣导轨模具,每类模具的钢材选择、浇口设计和精度要求都截然不同。搞懂这些分类,是跟模具厂高效沟通的前提,也是避免被低价陷阱套牢的第一步。
服务器塑胶模具的核心分类清单
服务器的塑胶件跟消费电子外壳完全是两码事,它不追求极致轻薄,但要求阻燃等级V-0、长期耐热、尺寸稳定和电磁屏蔽配合,按功能部位划分,主要分以下五类。
机箱外壳与结构件模具
这是最重的一副模具,通常指中框、底座、顶盖等大件,塑件尺寸普遍在400mm×600mm以上,模具钢料常用P20或718H(针对大批量生产),这类模具的特点是分型面复杂,因为服务器外壳常有散热开孔、导轨槽、铆接螺母位,模具需要设计滑块和斜顶来完成倒扣脱模,业内专家指出,机箱外壳模具的冷却水路设计直接决定注塑周期,48腔以上水路的模具,产能差距可达30%。
导风罩与散热风道模具
服务器对散热极为敏感,导风罩(又称风道板)用来引导气流定向通过CPU、内存区域,这类塑件壁厚较薄,常有蜂窝状或格栅结构,模具需要极其精细的镶件组合,以保证格栅位置无毛边、气流不短路,材料上多用PC/ABS合金或PPE+PS,模具型腔表面必须抛光至镜面等级,否则风阻系数会明显变化,导致局部热点。
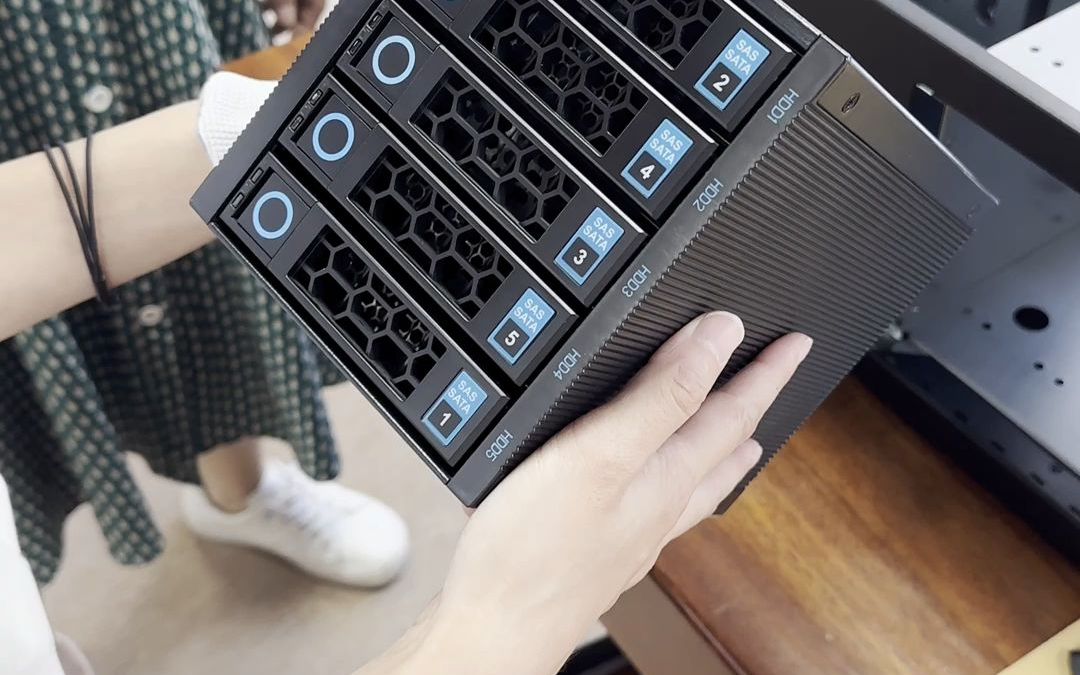
硬盘托架与抽取盒模具
这是服务器模具里精度要求最高的类别,托架需要与硬盘尺寸严格配合,长宽公差通常控制在±0.05mm之内,否则硬盘装上后会产生共振或无法插入,此类模具型腔数量一般较多(一出四或一出八),适合大批量生产,材料选择以
阻燃PC或增强PBT为主,模具钢推荐S136或SKD61,并在关键耐磨部位做氮化处理。
前面板与操控面板模具
前面板是服务器的”门面”,涉及按键孔、USB开孔、液晶屏窗口,这类模具对外观面要求极高,不能有熔接痕、缩水或流纹,因此多采用热流道系统配合顺序阀控制,如果面板是光面,需要模具型腔镜面抛光;如果是磨砂质感,则需细纹腐蚀(如VDI 24号纹)。
卡扣、导轨与内部支架模具
这些是小件但种类繁多,包括内存卡扣、PCIe挡板支架、线缆管理臂等,模具结构普遍不大,但需要极高的尺寸互配性,因为小件往往通过卡扣与金属钣金配合,设计时需留意卡扣根部圆角,避免应力集中导致断裂,这类模具通常用预硬钢P20制造,寿命在50万模次。
服务器塑胶模具哪家好?看这五个硬性指标
选模具供应商时,不要只听报价,要看以下维度是否匹配产品定位。
- 是否做过同类服务器项目:模具是个经验活,做过导风罩的厂不一定懂硬盘托架的变形控制,要求对方提供过往服务器模具的开模记录,最好有试模失败案例复盘。
- 模具钢材渠道是否可追溯:正规厂会出示德标DIN或日标JIS的材质证明,并允许你现场打光谱机验证,避免用回炉料或低标号钢冒充进口料。
- 是否有高速加工中心与镜面火花机:服务器模具的格栅和深腔结构多,没有五轴加工中心很难保证曲面光洁度,这类设备的数量与品牌(如马扎克、牧野)能直接反映硬实力,行业共识认为,拥有至少3台以上高速机的模具厂,试模合格率会呈指数级上升。
- 试模周期与修模响应速度:服务器产品迭代快,正常T1试模样品应在20-25天内交付,若厂内没有独立的试模车间,需要外发试模,则交期风险大幅增加。
- 是否提供模流分析报告:大厂在开模前一定会用

Moldflow或Moldex3D
做填充平衡与冷却分析,以此预判熔接痕位置和困气区域,只靠老师傅经验开模的厂,遇上复杂导风罩基本会反复修模。
服务器塑胶模具加工多少钱才算合理
价格是定制化产物,没有一口价,但有清晰的定价逻辑,了解成本构成,你就能判断对方报价是否离谱。
| 模具类型 | 参考重量区间 | 价格构成核心要素 | 合理周期 |
|---|---|---|---|
| 机箱外壳模 | 800-1500kg | 模架尺寸、热流道数量、滑块复杂度 | 30-45天 |
| 导风罩模 | 200-500kg | 镶件数量、格栅密度、型腔抛光等级 | 20-30天 |
| 硬盘托架模 | 100-300kg | 型腔数、公差等级、耐磨材料 | 15-25天 |
| 前面板模 | 400-800kg | 外观纹理、热流道温控、倒扣机构 | 25-35天 |
具体费用受三个变量影响。一是模具寿命预期,要求保证100万模次与30万模次的模具,钢材热处理工艺完全不同,价差可达40%。二是型腔数量,同样一副硬盘托架模,一出四比一出二的模具费用高出约60%,但单个零件成本会下降。三是塑料材料收缩率,含玻纤30%的PC材料收缩率方向性强,模具设计需预留更多试模调整量,设计费用自然更高。
如果预算实在有限,可以考虑模架标准件外购、型腔自己开加工的协作模式,但前提是你对模具结构足够熟悉,否则后期的修模费、报废损失,远超省下的那点开模费。
深圳服务器塑胶模具为何成为行业中心
谈价格就绕不开地域,珠三角尤其是深圳和东莞,聚集了全国较大比例的精密模具产能,这里的优势在于产业链极短模具钢材市场、热处理厂、标准件店、检测机构都在一小时车程内,这让深圳服务器塑胶模具的平均试模周期比内地快5-7天,但并不建议盲目选择深圳厂家,若你的产品厂址在华东,物流与沟通成本可能会抵消价格优势;反之,长三角的台州、昆山模具圈同样是成熟选择,关键是供应商在
服务器细分领域的业绩,而非单纯看地理位置。
所有服务器塑胶模具都逃不过的验证流程
无论哪家厂开模,交付前都要走一套硬性验证流程,缺一步都是隐患。
- 功能尺寸检测:用三坐标测量机(CMM)检测关键装配尺寸,出具全尺寸报告,重点看安装孔位置度和卡扣配合尺寸,而不是只看外观。
- 高低温环境测试:服务器内部温度可达70℃以上,塑件需通过-40℃至+85℃的冷热冲击测试,确认无变形和开裂,这项测试常被忽略,但恰恰是区分模具好坏的分水岭。
- 小批量试产:连续注塑200-500模,检查模温稳定后的尺寸漂移情况,很多模具刚开始合格,但模温上来后收缩率变化,导致尺寸超差。
- 阻燃与热老化验证:抽检塑胶粒子灼烧,确认阻燃剂未因注塑高温降解,必要时要求供应商出具UL黄卡对应的材料证书号。
关于服务器塑胶模具的高频疑问
问:服务器塑胶模具和普通家电模具的主要区别是什么?
答:核心区别在材料等级、尺寸公差和散热要求,家电模具多用HIPS或ABS,而服务器模具必须使用阻燃PC/ABS或PPE类材料,这类材料流动性差、易产生内应力,服务器塑件的平面度要求通常在1mm以内,需要模具设计预留反变形量,普通家电模具的精度体系难以直接复用。
问:开服务器塑胶模具前需要准备什么资料?
答:至少需要产品3D图(STEP或X-T格式)、2D公差图、材料牌号确认单,如果产品尚未定型,建议先做快速成型(3D打印)验证装配关系,再决定是否开钢模,明确年产量,这直接决定模具的型腔数设计和钢材硬度选择,年产量10万件与2万件的模具方案完全不同。
首发原创文章,作者:王坚,如若转载,请注明出处:https://idctop.com/article/685537.html