服务器钣金产品涵盖机箱、机柜、托盘、导轨、散热风道等金属结构件,具体选型取决于服务器类型和部署场景,主流产品按形态可分为塔式机箱钣金、机架式机箱钣金和定制化钣金组件三大类。
服务器钣金产品有哪些常见分类
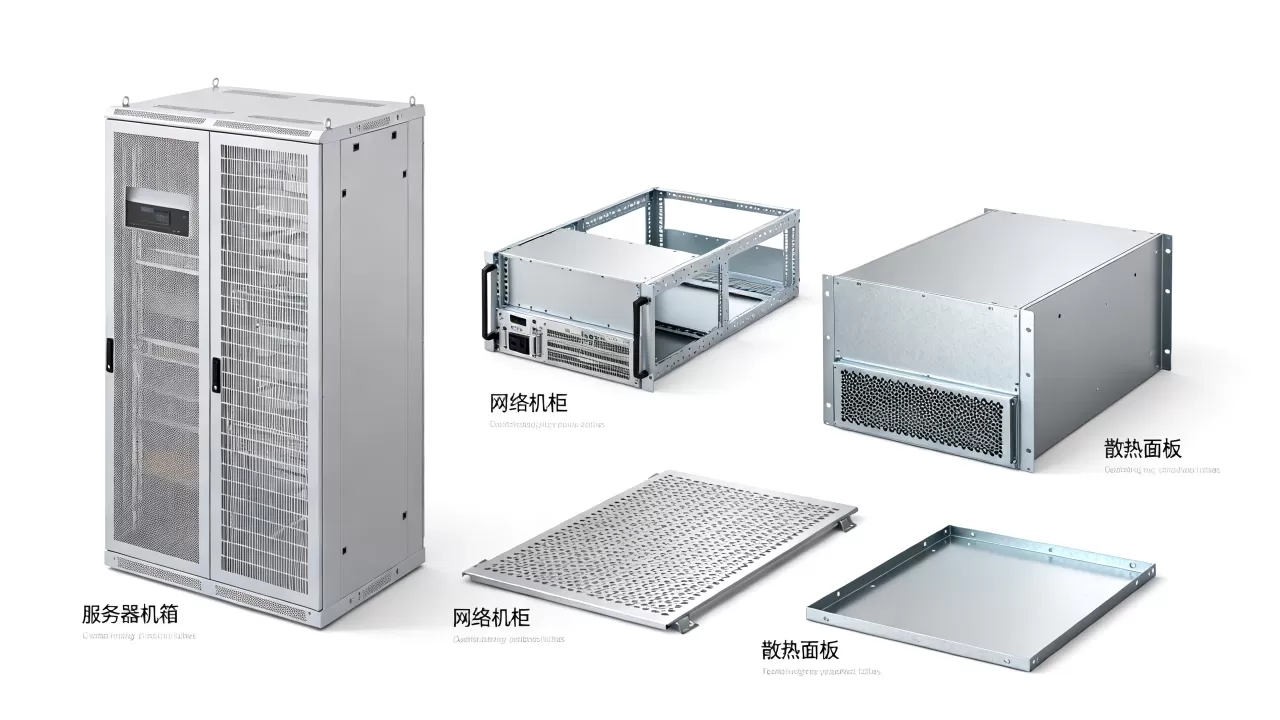
服务器钣金产品不是一个单一物件,而是一整套围绕服务器硬件运行的金属结构解决方案,从用户能直接看到的机箱外壳,到内部承载主板的托架、固定硬盘的支架,再到散热风道和走线槽,都属于钣金产品的范畴,行业里通常按功能形态划分,这样更容易理解自己到底需要哪种。
塔式服务器钣金件
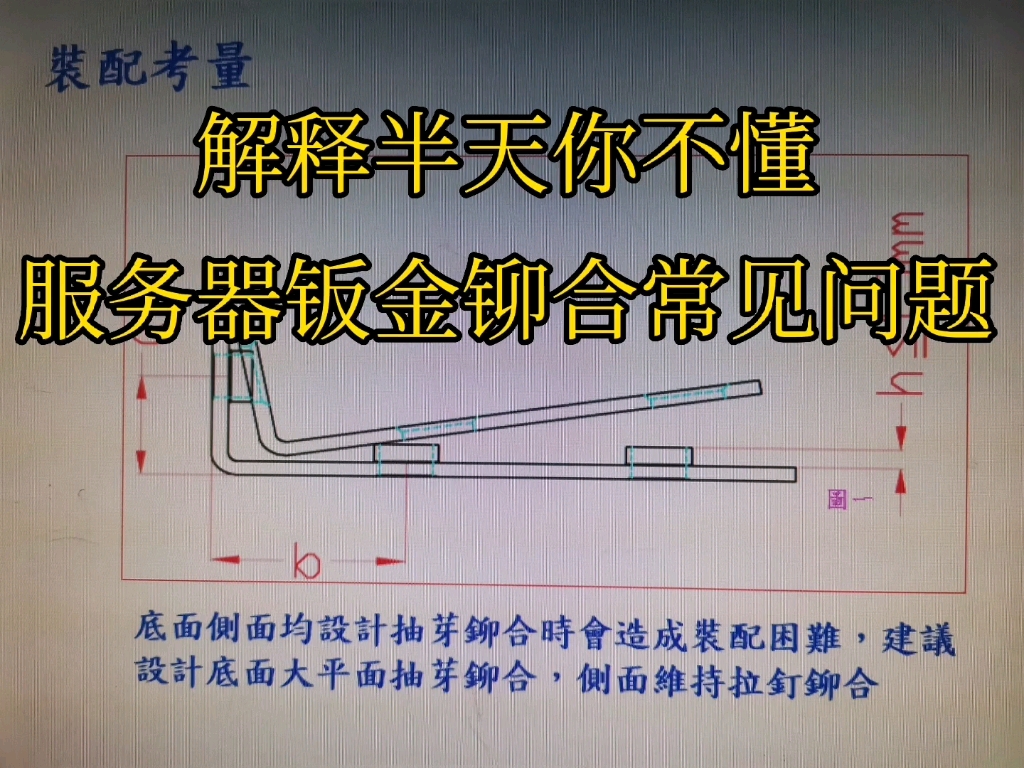
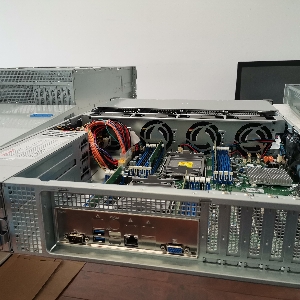
塔式服务器外形像立式台式机,钣金件主要围绕机箱主体、侧板、前面板、硬盘仓支架展开,这类产品结构相对简单,适合中小企业或单机部署场景,塔式机箱钣金通常采用1.0mm至1.2mm厚的SGCC镀锌钢板,表面做喷塑处理,兼顾强度和防锈,内部硬盘仓和电源支架需要保证尺寸精度,否则安装时容易出现卡扣错位。
机架式服务器钣金件
机架式服务器是数据中心的主力,钣金产品以1U、2U、4U高度的机箱为核心,这类产品的特征是宽度标准(19英寸),深度可调,钣金件包括机箱主体、上盖、导轨、把手、面板以及转接支架,由于机架式服务器常年运行在密闭机柜中,钣金件的散热开孔设计、EMI弹片接触可靠性、导轨承重能力都是关键指标,多数机架式机箱钣金采用冷轧钢板SPCC,厚度在1.2mm至1.5mm之间。
服务器机柜钣金结构件
除了服务器本身,安装服务器的机柜也是钣金产品的重要分支,机柜钣金包括立柱、横梁、侧板、前后门、顶盖、底座、走线槽,机柜钣金厚度通常达到1.5mm至2.0mm,承重能力从800kg到1500kg不等,用户在选择时需要注意机柜立柱的孔距标准(方孔或螺纹孔),这直接影响服务器导轨的安装方式。
服务器机箱钣金加工价格受哪些因素影响
很多采购人员会直接问“服务器机箱钣金加工价格是多少”,实际上价格没有统一标准,但影响价格的核心因素相对明确,行业共识认为,钣金加工报价主要由材料成本、工艺复杂度、批量大小三部分决定。
材料成本占比最大
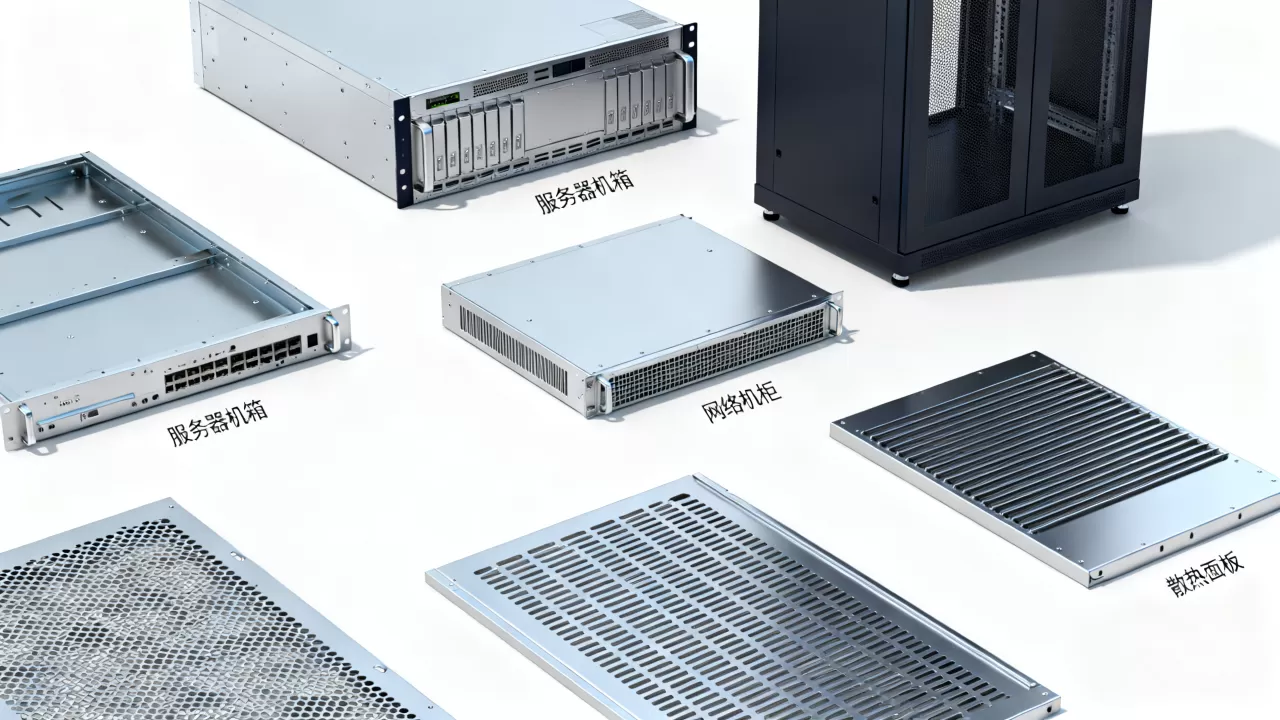
服务器钣金常用材料有SGCC镀锌钢板、SPCC冷轧钢板、SECC电解板、铝板和不锈钢板,普通冷轧板价格较低,镀锌板和电解板因防腐蚀性能更好,单价略高,铝板密度小、散热性能好,但价格通常是钢板的2到3倍,据统计,材料费用在钣金加工总成本中占比达到40%至60%,具体数字随市场行情波动。
工艺复杂度决定加工费
同样是机箱钣金,一个只有简单折弯的托盘和一个带有多处精密冲孔、沉孔、翻边、压铆的机箱主体,加工工时完全不同,激光切割、数控冲床、折弯、焊接、打磨、喷塑、丝印,每增加一道工序,价格就相应上涨,特别是散热开孔密集的服务器面板,需要高精度激光切割,加工费用会明显高于普通开孔。
批量大小影响单价
单件打样和批量生产的价格差距很大,打样阶段需要投入编程、调试、夹具制作时间,单件成本高,批量达到100件以上时,摊薄了工装成本,单价可以下降20%到30%,如果采购量稳定,还可以与服务器钣金厂家协商阶梯价格。
服务器钣金厂家哪家好,如何判断实力
“服务器钣金厂家哪家好”是采购方搜索频率很高的一个问题,判断一家钣金厂是否靠谱,不能只看报价,更要看设备、工艺和品控体系,近年来,行业集中度逐渐提升,具备完整生产链的厂家更受青睐。
看设备清单
优质服务器钣金厂家会配备大族或通快激光切割机、AMADA数控折弯机、自动化焊接机器人、全自动喷塑线,设备越先进,精度越稳定,比如激光切割精度可达±0.1mm,折弯角度误差控制在±0.5度以内,如果厂家还具备模具设计能力,说明在复杂结构件上更有优势。
看打样速度与样品质量
打样周期是检验厂家响应速度的硬指标,普通钣金件打样通常需要3至5天,复杂服务器机箱打样可能需要7至10天,收到样品后,重点检查孔位是否对正、折弯边是否有裂纹、焊接处是否打磨平整、表面喷塑是否有流挂
,这些细节直接反映量产时的品质稳定性。
看质量管理体系
正规厂家会通过ISO9001质量管理体系认证,部分高端客户还要求IATF16949或ISO14001,在产线上,关键工序应有巡检记录,出货前有全检或抽检流程,你可以要求厂家提供过往服务器项目案例,比如是否为知名IT品牌做过代工,这些信息能侧面验证其实力。
服务器钣金件加工工艺有哪些关键步骤
服务器钣金件加工不是简单切块、折弯,而是一套严谨的工艺流程,了解这些步骤,有助于在定制时与厂家有效沟通,避免因设计不合理导致返工。
图纸设计与展开
所有钣金件都从工程图纸开始,工程师会根据3D模型绘制展开图,计算折弯系数、材料回弹量,这一步非常关键,如果展开尺寸计算错误,后续所有工序都会偏差,定制时,用户需要提供STEP或IGES格式的3D模型,或者准确的2D工程图。
激光切割与冲压
激光切割是当前主流下料方式,适合异形孔和复杂轮廓,对于批量大的标准件,厂家也会用数控冲床搭配模具,效率更高,切割后的零件边缘需要去毛刺,否则会影响后续折弯精度和操作安全。
折弯与成型
数控折弯机通过更换不同模具,完成直角折弯、U形折弯、Z形折弯等操作,服务器机箱的侧板通常有多次折弯,用来增强结构刚性,折弯后需要检测角度和尺寸,确保装配时与导轨、面板匹配。
焊接与表面处理
需要接合的部位采用点焊、氩弧焊或激光焊,焊接后要打磨焊缝,保证外观平整,表面处理一般选择喷塑(粉末喷涂),颜色可选黑色、白色或定制色,喷塑前必须做脱脂、磷化预处理,否则涂层容易脱落,部分高端服务器钣金件还会做导电氧化处理,满足接地要求。
组装与检验
钣金件加工完毕后,需要组装试装,确认各个孔位、卡扣、铆柱是否匹配,检验环节包括尺寸检测、盐雾试验、附着力测试等,出厂前,每批次都应留样存档,便于追溯。
服务器钣金定制时最容易忽略的细节
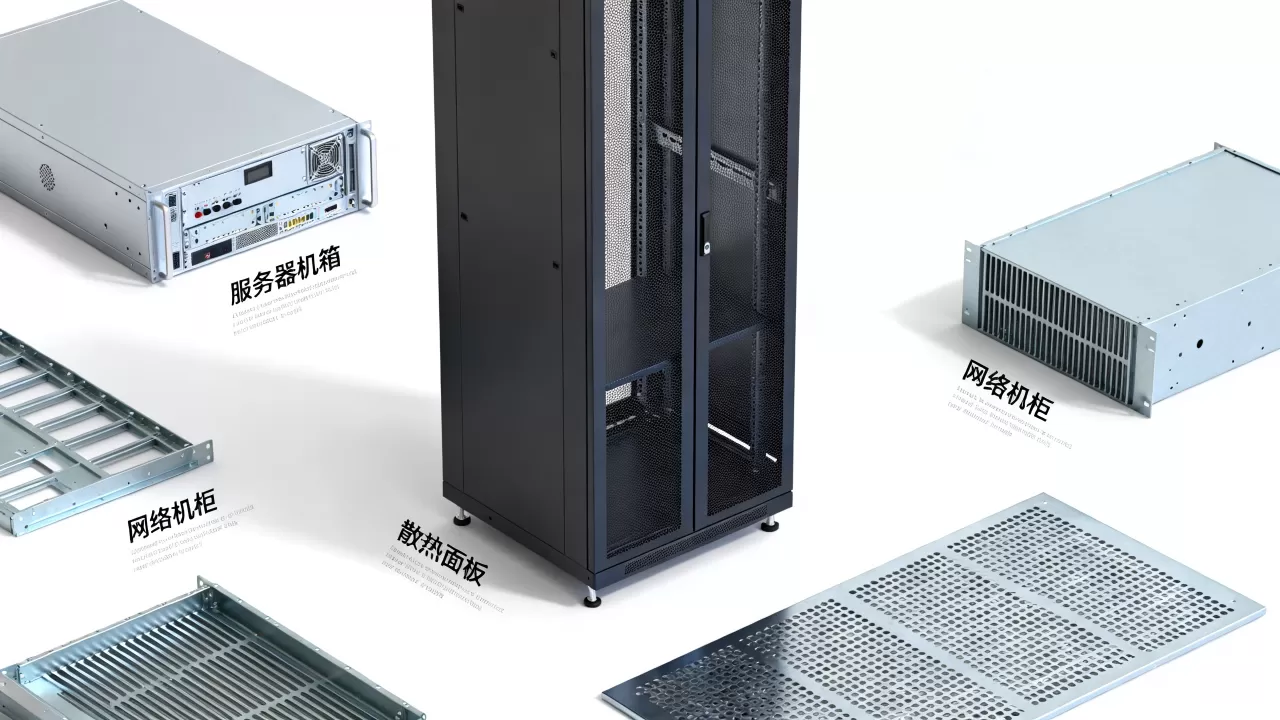
在服务器钣金定制过程中,有几个细节经常被忽略,但恰恰决定了最终产品的可靠性和散热表现。
散热开孔与风道设计冲突
很多定制需求只关注外观和尺寸,忽略了散热孔的排布方向,业内专家指出,进风孔应尽量靠近服务器前部,出风孔靠近电源或风扇位,且开孔率不宜低于整面面积的30%,否则会阻碍气流,开孔形状以六边形或圆形为佳,能平衡通风量与电磁屏蔽。
电磁屏蔽与接地设计
服务器机箱钣金不仅要防尘散热,还要抑制电磁干扰,上盖与箱体之间需要加装导电弹片或导电泡棉,表面喷涂时,接地区域必须预留不做涂层,否则螺丝无法导通接地,这一点在很多定制方案中被漏掉,导致后续测试不过。
导轨承重与安装配合
机架式服务器的导轨是钣金件中的易损环节,定制时需要明确导轨的承重规格,1U服务器通常需要承重20kg以上,2U及以上需要30kg到50kg,导轨的滑动手感应顺畅,且锁扣要牢固,避免服务器在机柜内晃动。
服务器钣金产品常见问题解答
服务器机箱钣金加工一般要多久
打样周期通常在5至7个工作日,批量生产需要根据订单数量和产线排期,一般10至15个工作日,如果工艺特别复杂,比如多层折弯、焊接量大、需要开模具,时间会相应延长。
服务器钣金厚度如何选择
塔式服务器机箱钣金厚度多在1.0mm至1.2mm,机架式服务器因安装在机柜内,侧板可略薄,但主体结构建议不低于1.2mm,机柜立柱和横梁需要承重,厚度通常在1.5mm以上,厚度增加会显著提升成本,所以需要根据承重要求和应用场景平衡。
服务器钣金和普通钣金加工有什么区别
服务器钣金加工对精度、散热、电磁兼容、表面防腐蚀要求更高,普通钣金件允许±0.5mm的误差,而服务器钣金关键孔位误差需控制在±0.1mm以内,散热开孔密度、导电氧化处理、环保喷涂工艺也属于服务器钣金特有的技术要求,综合来看,选择有服务器行业经验的厂家,比找通用钣金厂更稳妥。
首发原创文章,作者:王坚,如若转载,请注明出处:https://idctop.com/article/696774.html