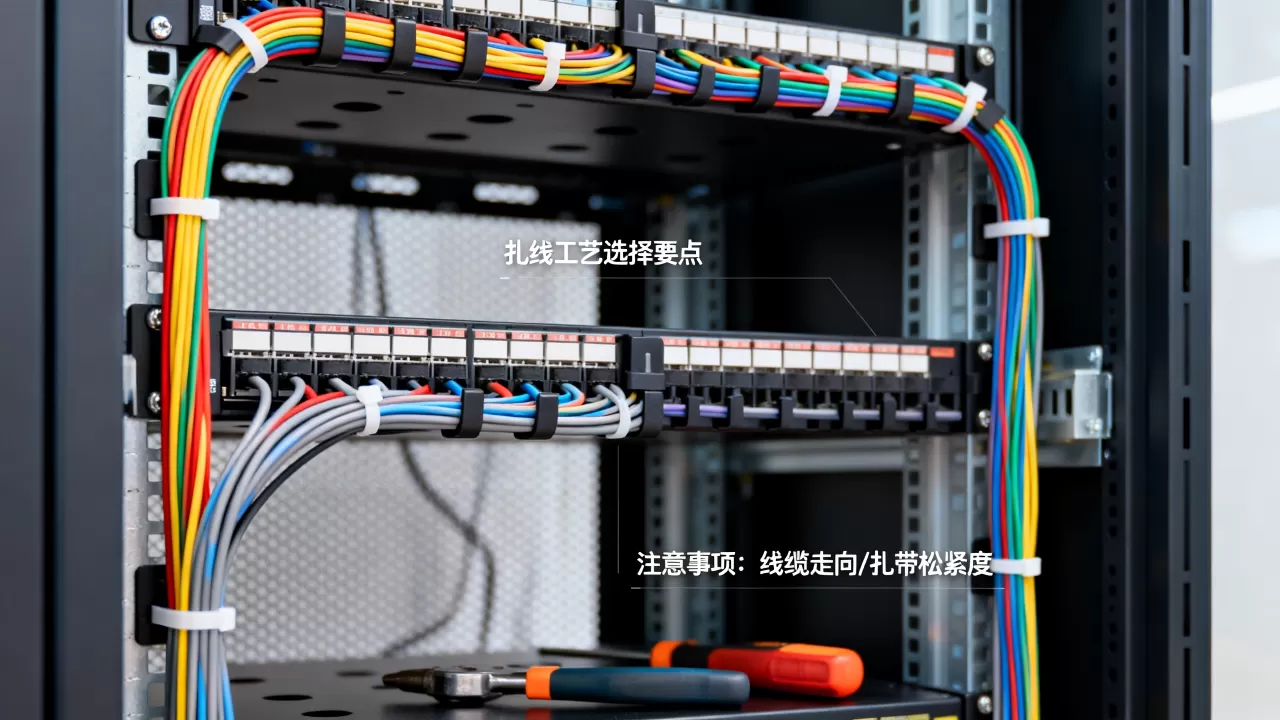
当前行业公认的服务器扎线工艺主要分为分层理线、走线架绑扎、柜内垂直理线三大类,具体选择取决于机柜密度、散热需求与运维频率,没有统一强制标准,但遵循“横平竖直、散热优先、标识清晰”的十二字共识。
为什么扎线工艺直接影响服务器寿命与运维效率
业内专家指出,数据中心故障中相当一部分硬件损坏与线缆拉扯、积灰、散热不良有直接关联,扎线工艺看似是体力活,实则是保障服务器稳定运行的第一道物理防线,不规范的扎线会导致网线水晶头松动、光纤弯折半径过小、电源线缠绕发热,进而引发业务中断,对于机房运维人员而言,一套合理的扎线方案能让故障定位时间缩短至少一半。
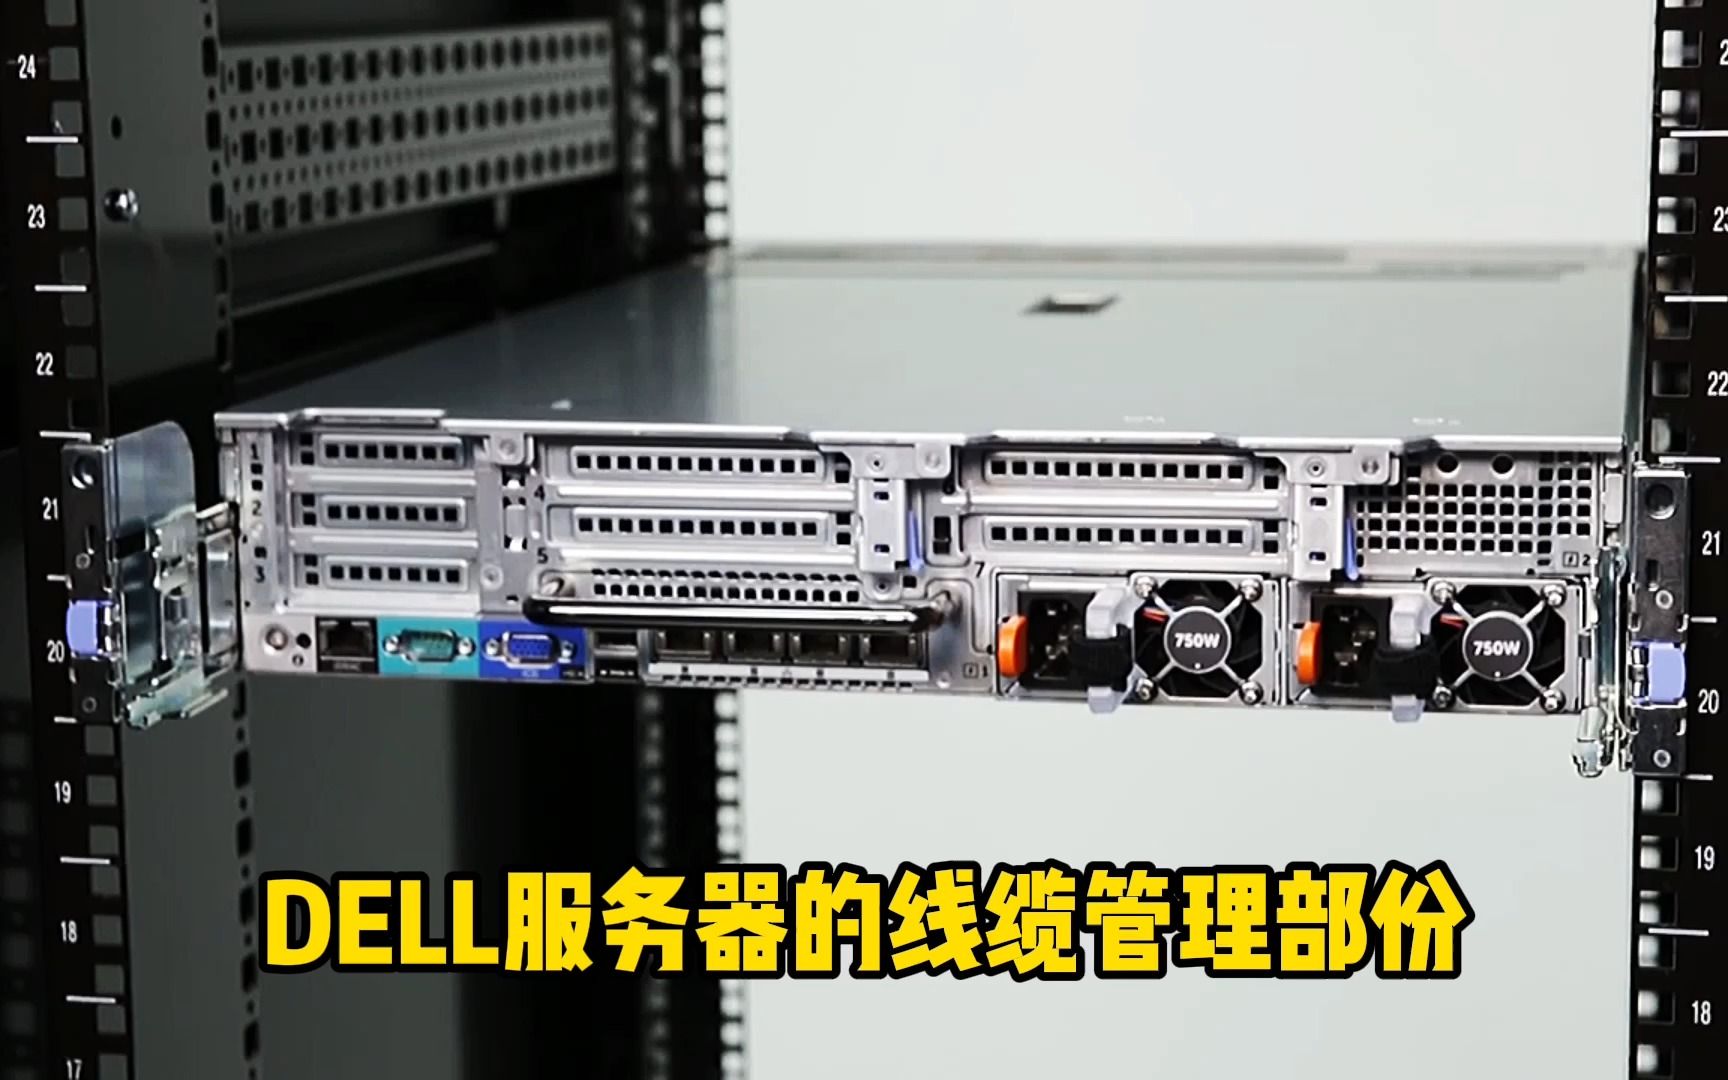

核心工艺分类:从传统绑扎到模块化理线
扎线带绑扎法(传统主流)
这是最常见的工艺,使用尼龙扎带或魔术贴将线缆捆扎成束,关键在于力度控制与间距规划。
- 操作要点:扎带间距建议保持15-20厘米,过密导致散热差,过疏则线束松散,剪断扎带尾部时,需使用斜口钳留出1-2毫米余量,避免锋口划伤后续维护人员的手套或相邻线缆。
- 适用场景:适用于机柜背部空间较大、设备数量少于20台的常规机房。
- 注意事项:严禁使用金属扎带,以防产生涡流发热或划伤线缆外皮,行业共识认为,尼龙扎带在高温高湿环境下易老化脆断,建议每两年巡检更换一次。
垂直理线器与水平理线架组合
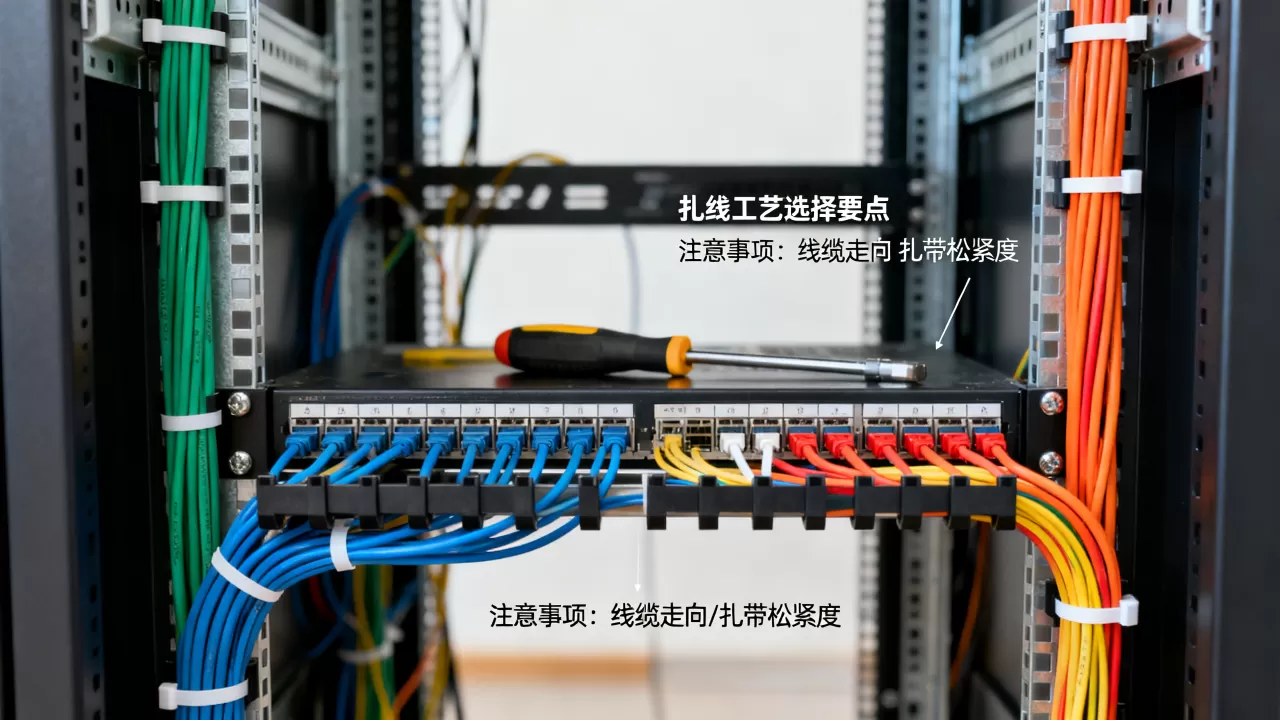
针对高密度机柜,单纯绑扎无法解决线缆堆叠问题,此时需要引入金属理线环与塑料理线架。
- 垂直理线器:安装在机柜两侧立柱上,用于收纳设备间的纵向连接线,线缆从设备端口出来后,应立即向上或向下折弯进入理线器,避免在设备面板前交叉。
- 水平理线架:安装在交换机与服务器之间的1U空间内,用于整理跳线,工艺要求是一卡一槽,即每根网线卡入独立的卡槽位,确保后续新增或替换线缆时无需解开整束线。
- 数据中心扎线工艺有哪些要求

?核心要求是冗余长度预留,通常建议每根线缆在理线架内预留30-50厘米的盘纤余量,以应对设备位置微调。
走线架(桥架)绑扎工艺
针对大型数据中心,线缆不再局限于机柜内,而是通过机柜顶部的开放式走线架横跨机房。
- 工艺标准:强电与弱电线缆需分层敷设,间距保持至少10厘米,防止电磁干扰。
- 绑扎方式:使用魔术贴(粘扣带)而非扎带,因为走线架上的线缆数量庞大,魔术贴可重复撕开,便于后期扩容调整。
- 间距要求:主走线架上的绑扎点间距每米绑扎一处,分支线缆进入机柜时,需在转弯处前后各增加一处绑扎点,以释放应力。
关键工艺参数与工器具选型避坑指南
扎线工艺的成败,一半取决于工具选择,表格数据对比直观展示不同工具的适用边界:
| 工具类型 | 核心优势 | 致命短板 | 推荐使用场景 |
|---|---|---|---|
| 尼龙扎带 | 固定强度高、成本极低 | 不可重复使用、易划伤手 | 永久性布线、走线架主干绑扎 |
| 魔术贴扎带 | 可重复调整、柔软不伤线 | 固定力弱,易松脱 | 机柜内跳线梳理、临时变更频繁区域 |
| 螺旋缠绕管 | 束线整齐、散热面大 | 穿线麻烦,分支处理难 | 单根长距离线缆或少量线束整理 |
| 理线架 | 规范化程度最高 | 占用机柜U位空间 | 交换机端口密集区域 |
实操避坑细节:
- 光纤扎线
:必须使用魔术贴,且缠绕力度以线缆自然弯曲不滑动为限,行业共识是光纤的弯曲半径不能小于其直径的20倍,否则会显著增加光衰减。
- 电源线扎线:需与信号线分开绑扎,且绑扎间距应比网线更宽,建议每25厘米一处,电源线发热量大,扎得过紧不利于散热,易加速绝缘层老化。
- 机柜扎线多少钱?这取决于人工成本与材料等级,普通尼龙扎带成本可忽略不计,但若要求采用阻燃V0级材质与全套理线架,材料成本会显著上升。请务必注意,部分城市消防验收对机柜内扎线材料有明确阻燃要求,具体价格与标准需咨询当地消防检测机构。
高密度与高可用场景下的进阶工艺标准
当单机柜功率密度超过8kW时,传统扎线工艺需升级为冷通道封闭配合柜顶走线方案。
- 前端理线:对于关键业务服务器,要求前端无可见线缆,所有线缆从服务器后部端口接出后,需绕过机柜侧边理线槽进入垂直通道,此工艺虽然美观,但会占用侧边空间,要求机柜深度至少1000mm。
- 柜顶走线:线缆从机柜顶部穿出,直接进入上方桥架,此方案要求扎线时预留伸缩弯,即在机柜顶部与桥架之间留出一个S型弧度,防止因机柜震动或轻微位移导致线缆接头受力脱落。
- 标签工艺:扎线完成后,必须在线缆两端及中间绑扎点处粘贴标签,标签应使用覆膜标签纸,防止打印字迹因机房温度变化而模糊,标签命名规则建议包含设备ID-端口号-对端设备ID。
常见错误工艺与整改方案对比
| 错误做法 | 潜在危害 | 整改工艺方案 |
|---|---|---|
| 扎带过紧导致网线凹陷 | 内部双绞线绞距改变,丢包率上升 | 改用魔术贴,或剪断重绑,保持线径不变形 |
|
线缆堆满机柜底部 | 阻挡下进风通道,服务器高温宕机 | 采用垂直理线板,将线缆引导至两侧 |
| 扎线间距长短不一 | 后续维护无法快速定位线缆走向 | 使用等距定位工具,或按理线架槽位走线 |
| 强弱电同束绑扎 | 信号干扰,业务延迟波动 | 重新分层,间隔5厘米或使用屏蔽隔板 |
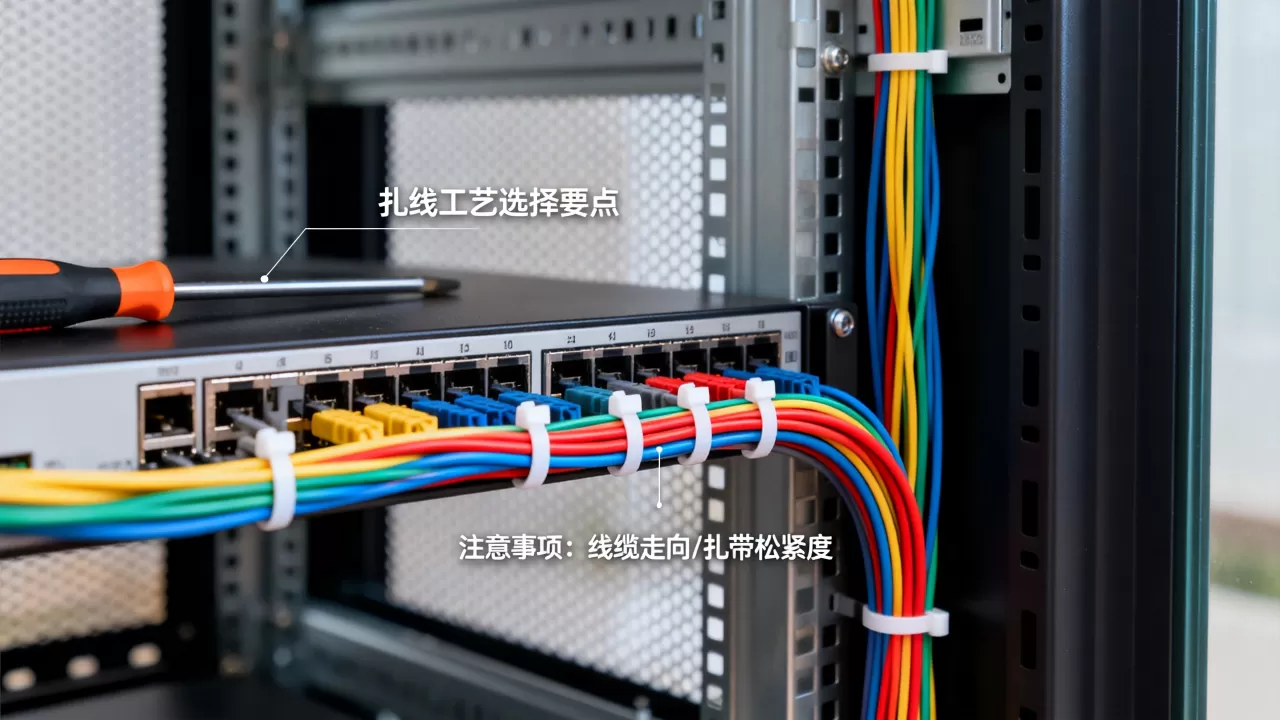
服务器扎线工艺的最终检验标准是“可维护性”,即一个陌生运维人员能否在不拆动任何绑扎带的情况下,独立完成单根线缆的更换,建议采用“宁松勿紧、宁散勿乱”的调整策略,将扎线工艺视为动态的运维流程,而非静态的施工任务,只要遵循散热优先、强弱电分离与标识清晰这三大底线,即可满足绝大多数机房场景需求。
服务器扎线工艺常见问题解答
问:服务器扎线用魔术贴好还是尼龙扎带好?
答:对于机柜内部的跳线管理,魔术贴是更优选择,尼龙扎带虽然固定力强,但无法重复使用,且易在维护时剪伤线缆,魔术贴可以快速调整线束松紧,尤其适合频繁变更的服务器网络环境,对于走线架上的主干线缆,可使用尼龙扎带以增强固定强度。
问:如何判断扎线工艺是否合格?
答:查看机柜后门能否轻松开启至90度以上,且线缆未挤压后门,用手轻拉每根线缆靠近端口处,应无明显位移,观察机柜下部进风口区域,线缆覆盖率不应超过50%,否则视为不合格,所有线缆标签应朝向便于阅读的方向。
问:高密度机柜的扎线工艺与传统工艺有何本质区别?
答:本质区别在于预留空间的规划,高密度机柜必须采用立体分层理线,即利用机柜两侧的垂直理线器将线缆分流,而非全部集中在前部或后部,高密度场景下需严格执行1U设备对应1U理线架的配比,避免线缆在柜内交叉缠绕。
首发原创文章,作者:王坚,如若转载,请注明出处:https://idctop.com/article/693452.html