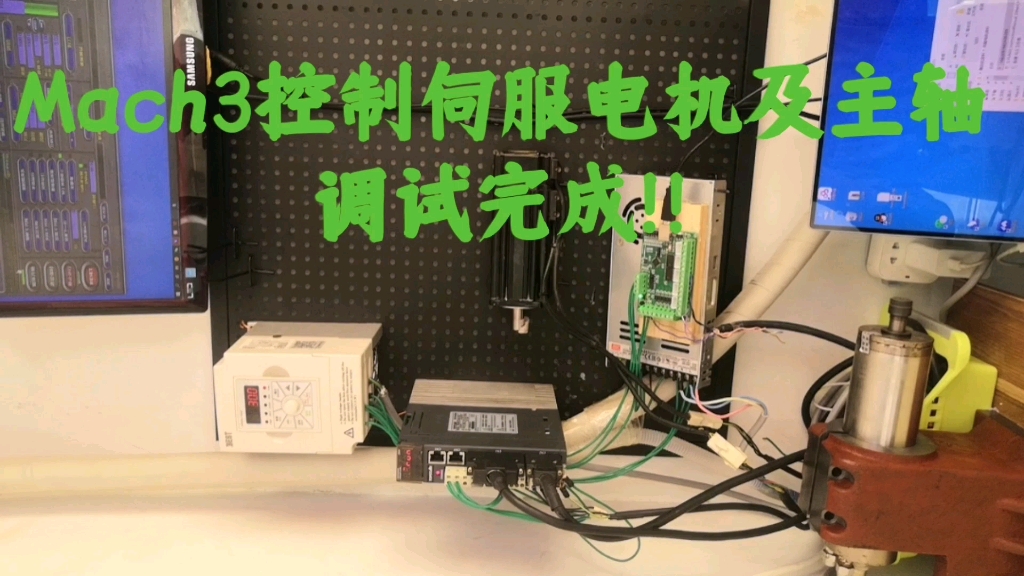
伺服电机当主轴接Mach3,核心就三条路:位置模式接脉冲+方向,速度模式接0-10V模拟量,嫌接线麻烦还能走Modbus或多段速,前两条覆盖了绝大多数车床、雕刻机和改装加工中心,其中脉冲方式硬件最省、接法最直接,是多数人下手的第一个方案。
伺服电机做主轴怎么接Mach3:先看懂Mach3的信号出口
Mach3本身只是软件,它要控制主轴,得靠并口或者外接运动控制卡把信号送出去,搞清它到底能吐出哪几种信号,接线就成功了一半。
Mach3并口引脚的主轴分工
标准25针并口上,跟主轴相关的引脚是固定的几组:
- Pin 1、14、16、17:普通数字输出,一般分给M3主轴正转、M4反转、M7/M8冷却,本质是驱动一个中间继电器
- Pin 2~9:可作为Spindle轴的Step/Dir脉冲输出,也是主轴调速的脉冲来源
- Pin 10~13、15:数字输入,常用来接伺服驱动器的报警输出ALM、主轴原点信号
- Pin 18~25:地线
并口输出是5V TTL电平,驱动能力弱,线一长就容易丢脉冲,所以只要脉冲线超过一米,基本都得加一块光耦隔离板或差分转换板,这不是可选项,是保命项。
什么时候必须加一块控制卡
如果电脑没有并口、笔记本想用、或者需要0-10V模拟量输出,就必须上外置卡,业内常见的有USB卡、以太网卡两类,后者抗干扰更好,适合长线布线,选卡时看两个指标:主轴脉冲输出频率上限和有没有独立的模拟量输出通道,前者决定最高转速能不能喂饱伺服,后者决定你走不走得了速度模式。
Mach3控制伺服主轴用脉冲还是0-10V,怎么选
这是改装圈问得最多的一组对比问题,答案不在谁更高级,而在你要什么。
位置模式:脉冲+方向
伺服驱动器设为位置模式,Mach3把S指令换算成脉冲频率发给驱动器,优点是接线少、精度高、不需要模拟量板,一套隔离板几十元就能开工,缺点是转速靠改脉冲频率实现,低速段脉冲频率很低,个别驱动器响应会发涩;另外Mach3的S指令是按百分比映射的,得配合Pulleys页面把最高转速设对,设错了转速就整体偏移。
速度模式:0-10V模拟量
伺服切到速度模式,Mach3通过PWM转0-10V的板子给速度指令,正反转由驱动器DI端子切换,优点是转速平滑,低速线性好,接近原厂主轴的操控手感,缺点是多一块模拟量板,PWM滤波有延迟,而且0-10V是模拟信号,布线不讲究就漂。
通讯模式与内部多段速
用Modbus或者驱动器内部多段速,适合需要频繁换速、还要回读伺服电流和报警状态的场合,配置工作量最大,但状态可见性最好。
| 方案 | 伺服模式 | 需要的额外硬件 | 成本量级 | 适合场景 |
|---|---|---|---|---|
| 脉冲+方向 | 位置模式 | 隔离板或差分板 | 百元以内 | 雕刻机、木工机、小改车床 |
| 0-10V模拟量 | 速度模式 | PWM转模拟量板或带模拟输出的控制卡 | 数百元到千元 | 需要平滑调速的铣床、加工中心 |
| Modbus/多段速 | 通讯模式 | 通讯线+插件配置 | 基本为零 | 多档位、要读状态的产线设备 |
雕刻机伺服主轴接Mach3接线图与实操步骤
拿一台带CNC接口的伺服驱动器举例,走脉冲方案,整个流程可以拆成四步。
第一步:把伺服调成听话的模式
进入驱动器参数,逐项确认:
- 控制模式设为位置模式
- 指令脉冲形式选脉冲+方向
- 电子齿轮比设成每转10000脉冲这个整数,台达在P1-44、P1-45,三菱在PA06、PA07,汇川在H05组,具体以手册为准
- 脉冲输入方式按现场选差分或单端,单端接法串1kΩ限流电阻更稳妥
第二步:接线
- PULS+接Mach3侧脉冲输出Pin 2,PULS-接对应GND
- SIGN+接方向输出Pin 3,SIGN-接GND
- 脉冲线、方向线必须用双绞屏蔽线,屏蔽层单端接地,接在驱动器侧
- SON使能端子接到一个数字输出,ALM报警输出接到一个数字输入
- 主回路、控制电源、信号地分开走线,别把220V动力线和脉冲线绑在一起
第三步:Mach3参数设置
操作路径要记牢:
- Config > Ports and Pins > Motor Outputs,把Spindle勾上,Step Pin填2,Dir Pin填3,方向反了就把Dir LowActive勾选状态调一下
- Config > Ports and Pins > Spindle Setup,勾选Use Spindle Motor Output,再选Step/Dir
- Config > Motor Tuning,下拉框选Spindle,Steps per Unit填每转脉冲数,Velocity按伺服额定转速填
- Config > Spindle Pulleys,把最高转速填成驱动器允许的上限,这一项直接决定S指令准不准
第四步:上电验证
先不给主回路电,只通控制电,在MDI里敲M3 S3000,观察驱动器面板显示的指令频率是否与理论值对得上,再测电机转向,确认无误再上动力电空载跑。
Mach3主轴控制卡多少钱,东莞深圳一带的改装成本怎么算
价格这块要说实在话,并口光耦隔离板在几十元到百元出头,带0-10V输出的国产控制卡普遍在千元上下,进口以太网卡要两千元以上,伺服主轴本身才是大头,小功率国产伺服整套两三千元起,进口品牌翻几倍。对东莞、深圳一带承接CNC改装的小加工户来说,控制卡占总成本的比例其实很低,别在这一环上抠,卡选错了后面全是返工。
调试中最容易踩的四个坑
给S指令电机纹丝不动
八成是使能没给,检查SON端子有没有信号,驱动器面板是不是还在报警状态,ALM复位了没有,软件里M3发出去了,硬件侧使能断着,电机当然不动。
转速跟S指令对不上
先查Pulleys页面的最高转速设置,再看电子齿轮比和Steps per Unit是否一致,三个数里错一个,转速就整体偏移,而且偏得很有规律,容易误判成伺服问题。
低速段转速发抖
脉冲方案常见,把PWM基频调高、脉冲线换成屏蔽双绞、驱动器侧加滤波参数,能改善大部分情况,要彻底顺滑,就得转0-10V方案。
一加速就报警过载
行业共识认为,多数情况是加减速时间设得太短,或者伺服增益没整定,先把加速时间拉长到两秒以上试机,再回头调增益。
伺服主轴接Mach3的Q&A
伺服主轴接Mach3,使能信号能不能直接用软件控制?
可以,但不建议只靠软件,正确做法是软件输出控制一个中间继电器,继电器再给驱动器SON,同时急停回路必须用硬件安全继电器直接切断伺服使能,软件跑飞的时候,硬件是最后一道闸。
伺服主轴接Mach3后S指令转速不准,从哪查起?
按顺序排:Spindle Pulleys最高转速、Motor Tuning里的Steps per Unit、驱动器电子齿轮比、脉冲输入形式是否选错,四项对完之后,用转速表实测对比,偏差在百分之几以内属于正常范围。
台达、三菱、汇川伺服接Mach3,接线区别大吗?
信号逻辑基本一致,差别在端子编号和参数组号:台达看P1-44/P1-45,三菱看PA06/PA07,汇川看H05组,脉冲和方向的差分端子位置各家不同,接线前翻一遍对应型号的CN1引脚定义表就行,不要凭印象照搬别家图纸。
伺服主轴接Mach3这件事,难的从来不是接线本身,而是把信号类型、伺服模式和软件参数三者对齐,先想清楚走脉冲还是走模拟量,再动手接线,返工率会低很多。
首发原创文章,作者:王坚,如若转载,请注明出处:https://idctop.com/article/806451.html