清洗中心回注操作本身不会挤占正常流量的通道,只要管线设计独立、阀门状态正确,回注和供水各走各的路,互不干扰。很多现场人员一看到回注就紧张,担心清洗液倒灌或者压力波动拖垮主流程,这种顾虑可以理解,但多数情况下属于对回注路径不熟悉造成的误判,搞清楚回注到底在做什么,流量问题自然就清楚了。
清洗中心回注影响正常流量吗先看它走的是哪条路
要回答这个核心疑问,得先拆解回注的动作本质。

回注指的是清洗完成后,把清洗液从末端设备通过回注管线打回储液罐或中间缓冲罐,这个过程是整个清洗循环的收尾环节,它的介质流向是封闭的,终点是储液设施,而不是工艺供水管道,正常流量指的是系统运行时供给生产设备的工艺介质流量,比如冷却水、工艺水、原料液等,它的路径是从源头到用水点。
两条路径物理上不交汇,回注就不会直接影响正常流量,这是行业内的基本共识,也是清洗系统设计时的通用原则,业内专家指出,绝大多数清洗中心在工艺设计阶段就把回注回路和主供水回路做了物理隔离,目的就是防止清洗液混入工艺介质。
实际操作中让人误以为“回注影响流量”的,通常不是回注本身,而是以下几个细节。
- 回注管线和主供水管线之间缺少可靠的止回阀,清洗液在停泵后发生倒灌,反向进入供水主管
- 操作工把回注支管上的阀门开度调错,导致本应进入储液罐的清洗液部分旁通到了排放管,造成系统内有效水量减少
- 回注启动时泵的出口压力设置过高,瞬间对上游储罐形成冲击,间接引起供水泵的入口压力波动
这三种情况中,第一种最危险,如果回注管线接驳点没有止回阀或者止回阀失效,清洗液真的可能挤进正常供水的通道,但这属于设备故障和管理疏漏,不是回注工艺的锅,现场做过压力测试的人都清楚,只要止回阀密封良好,回注泵和供水泵同时运行时,两者的压力曲线互不重叠。
回注时流量出现波动,从三个环节排查原因
如果你在实际生产中遇到了回注期间流量表读数下降或者泵出口压力异常的情况,大概率问题出在以下几个环节,排查看不了假,一步一步来。
第一步:检查阀门状态,防止回注管线“串门”
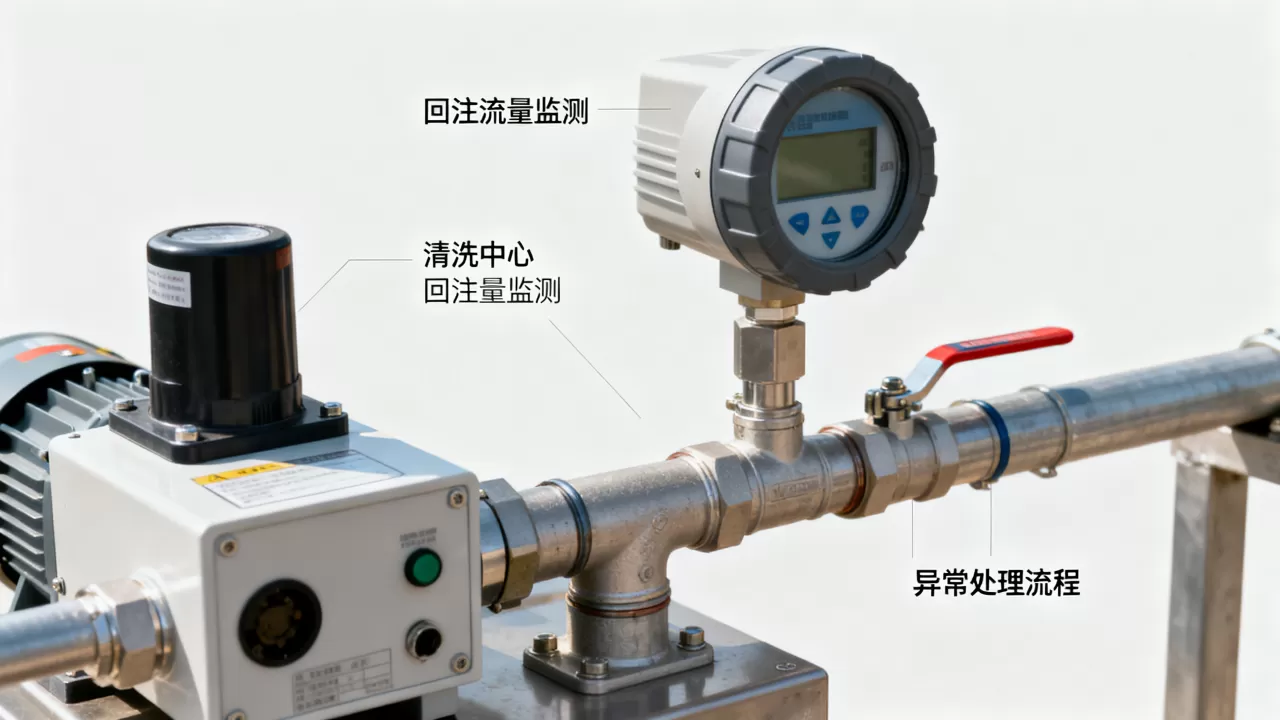
这是最需要优先排查的点,关闭回注泵,确认回注管线上的所有阀门处于关闭位置,然后打开回注管线靠近主供水管一侧的放空阀,如果有清洗液持续流出,说明止回阀内漏,清洗液正在通过止回阀反向进入供水管。
排查操作顺序:
- 停止回注泵运行,等待管线泄压
- 逐个检查回注支管上的球阀或蝶阀,确认开关状态与操作票一致
- 用听诊棒或者超声波测漏仪贴合止回阀阀体,判断是否存在内漏声响
- 内漏严重的话,拆解止回阀检查阀瓣密封面,必要时更换阀芯
行业内处理这类问题有一个经验值:止回阀每年至少做一次密封性检验,尤其是清洗频率高的生产线,检验周期要缩短到半年。
第二步:盯着泵的负载,回注别抢供水泵的“饭”
如果一个清洗中心只有一台泵既要负责供水又要负责回注,那回注动作确实会影响流量,这种情况下,回注时清洗泵和供水泵共用一台泵的话,泵的流量分配会直接受到管路阻力的影响。
解决办法不是改造管路,而是调整操作节奏,观察泵的额定流量和实际输出流量,在回注时间段内适当降低用水点的瞬时流量需求,错峰使用即可。
记录方式推荐用表格对比:
| 时段 | 供水泵出口压力 | 回注泵出口压力 | 主管道流量计读数 | 运行状态 |
|---|---|---|---|---|
| 回注前 | 2 bar | 0 | 85 m³/h | 正常 |
| 回注中 | 1 bar | 8 bar | 84 m³/h | 轻微波动 |
| 回注后 | 2 bar | 0 | 85 m³/h | 恢复 |
这个表格中的数据只是示例,但真实场景下,只要压差波动在正负0.3 bar以内,流量计读数变化在正负5%以内,都属于正常范围内的小波动,管线阀门稍微调整就能恢复平稳,这里说一个清洗中心回注多少钱的问题很多工厂关心回注带来的能耗成本,其实回注泵功率通常只有供水泵的十分之一到五分之一,运行几十分钟的电费成本几乎可以忽略。
第三步:关注清洗液温度变化,别让黏度拖慢回注速度
清洗液温度升高后黏度下降,流动阻力减小,回注泵的出口压力会自然下降,流量反而会上升,反之,如果清洗液温度偏低,泵要克服更大的阻力,回注时间拉长,间接占用了设备的清洗间隔时间。
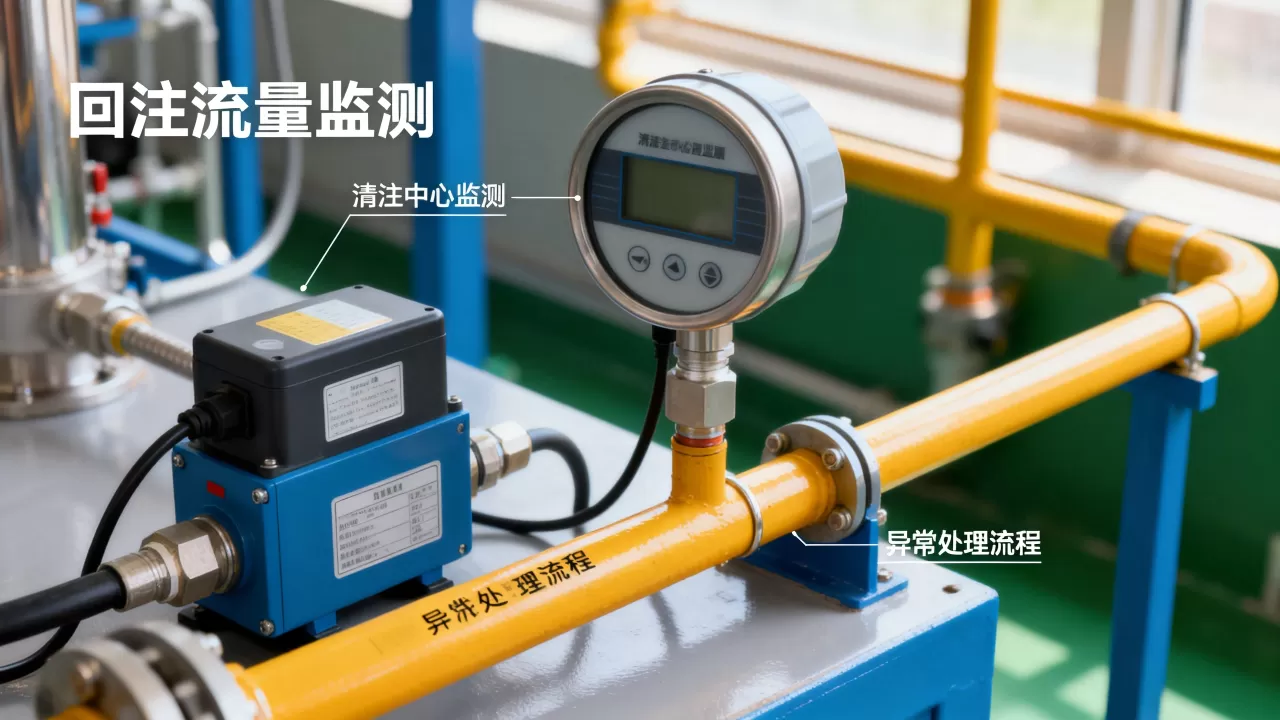
这种波动和正常流量没有直接关联,但操作人员容易误判为系统故障而反复启停泵,反而引起了管路中的水锤效应,简单处理方式:
- 回注前确认储液罐温度在工艺范围内,比如常见的CIP清洗液控制在60到75摄氏度
- 回注泵出口加装压力表,实时观察出口压力变化趋势
- 如果发现压力持续上升而流量下降,先检查过滤器压差,再检查管路是否有结晶或堵塞
按照上述顺序排查,95%以上的“回注异常”都能找到确切原因。
分时回注和管路隔离,两个关键操作保流量平稳
实操层面,规范的回注操作应该遵循“分时、分流、隔离”三个原则,这也是现有很多清洗中心SOP文件中的标准要求。
分时回注的含义是把回注时间和主用水高峰错开,如果生产线连续运行,尽量选择换班间隙、产品切换阶段执行回注,分流是指回注泵出口的流量通过调节阀分配到储液罐,而不是直接憋在管路里,隔离是指回注回路和主供水回路之间设置双阀加止回阀的结构,即使其中一个阀门失效,另一个还能挡住回流。
具体操作流程可以参考以下步骤:
- 确认主供水系统压力稳定,各用水点阀门开度未调节
- 缓慢打开回注泵入口阀,排除泵腔内空气,观察泵入口压力表读数稳定
- 启动回注泵,调节出口调节阀开度至50%至70%,观察流量计读数缓慢上升,避免管路瞬间受压
- 回注结束后,先关闭回注泵,再关闭出口阀门,最后关闭入口阀门
- 打开回注管线上的排放阀泄压,确认管路内无残留压力后关闭
比较常见的场景是工厂同时拥有两套清洗系统,比如CIP清洗中心和独立的高压清洗中心共用一套供水系统,这种并联结构下,清洗中心回注会不会影响正常流量问题关注度很高,行业通行做法是在两个清系统的回注干管上加装压力维持阀,设定上游压力高于下游0.2 bar,从物理层面阻止连通串流。
下表对比了两种常见清洗方式回注时的流量表现:
| 清洗方式 | 回注路径 | 对主供水流量的影响程度 | 隔离要求 |
|---|---|---|---|
| CIP原位清洗 | 储液罐→清洗泵→管线→回注管→储液罐 | 无直接影响 | 双阀+止回阀 |
| 高压水射流清洗 | 水箱→高压泵→喷嘴→集水槽→回注泵→水箱 | 控制不当可能引起供水泵入口压力波动 | 回注泵独立配置 |
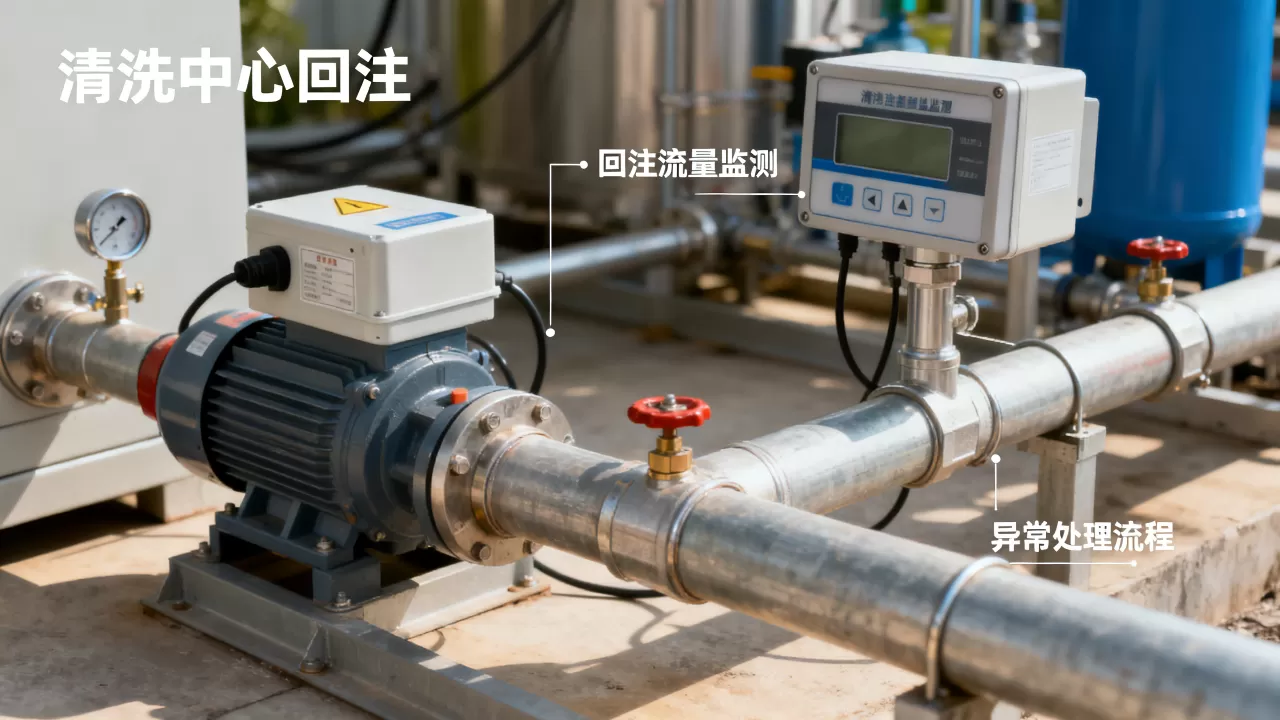
清洗中心回注会不会影响正常流量看在什么场景下判断
不同行业对“正常流量”的定义不太一样,判断标准也略有差异。
食品饮料行业的生产线对流量稳定性要求极高,回注操作如果引起瞬时流量波动超过10%,可能导致灌装机液位异常,应对办法是给回注泵配置变频器,启动时以20%的转速缓慢加速,再按每5秒提升10%的幅度升速,直到达到设定流量,整套启动过程控制在30秒以上。
化工行业则更关注介质兼容性,回注的清洗液如果和工艺介质发生化学反应,产生的气体或沉淀物累积在管道中,长此以往会缩小流通截面积,导致流量下降,这种情况看起来像回注影响了正常流量,实际上根源在于管道内壁污染,清洗频率反而应该提高。
医药行业的洁净管线和普通工业管线的要求不同,医药清洗中心回注系统的设计和民用有所不同,更重视死角处的残液排放,回注完成后的吹扫步骤不能省略,否则残留的清洗液会污染下一批物料的输送,这个问题比流量波动更值得重视。
清洗中心回注对正常流量的影响,更多取决于管理水平和设备状态,而不是工艺本身,保持回注管路独立、阀门止回可靠、操作顺序规范,正常流量受不到实质性干扰。
关于清洗中心回注的常见疑问
问:回注过程中主管道压力表读数小幅波动,需要停机检查吗?
不需要急着停机,确认压力波动范围在正常供水的5%以内属于正常现象,回注泵的启停会造成瞬间压力波动,通常几秒内就会恢复,如果连续波动超过两分钟,建议检查回注泵的变频器输出频率是否稳定,以及止回阀是否存在内漏现象。
问:回注量有没有参考标准,如何控制比较安全?
回注量以清洗液总量为上限,回注速度按储液罐可容纳的液位上升速度来控制,常规做法是让设备在1到2分钟内完成全部回注,回注泵出口调节阀保证压力不高于主供水压力即可,回注时间控制在生产间歇时段内,不占用主运行时间。
首发原创文章,作者:王坚,如若转载,请注明出处:https://idctop.com/article/655941.html